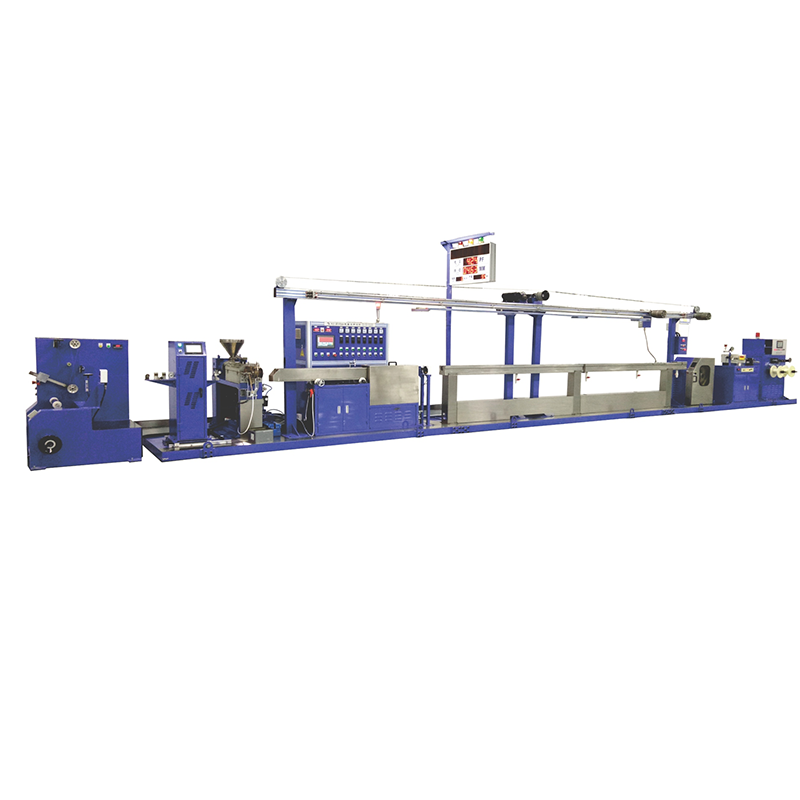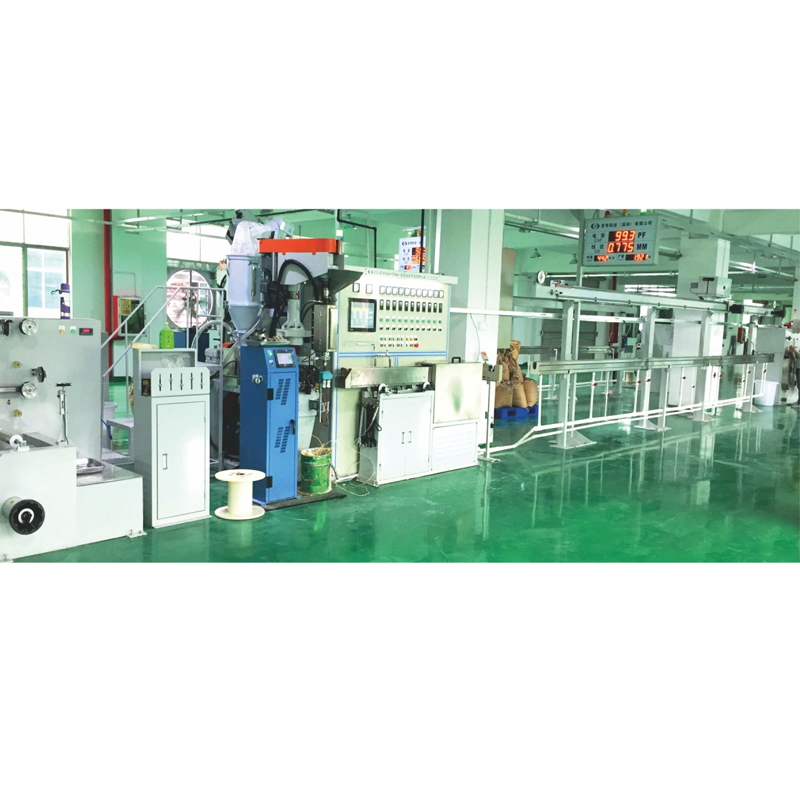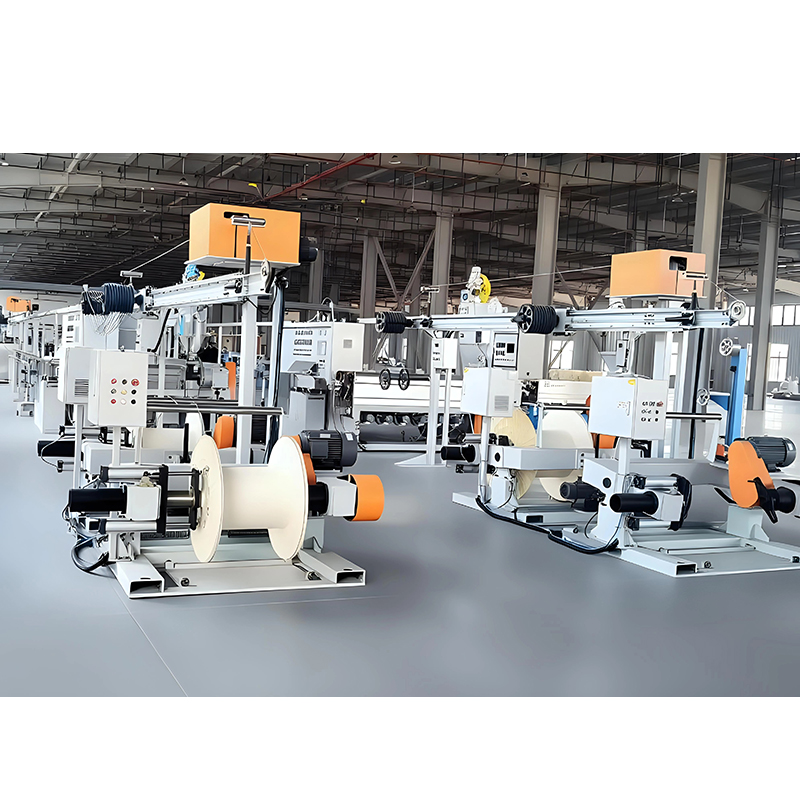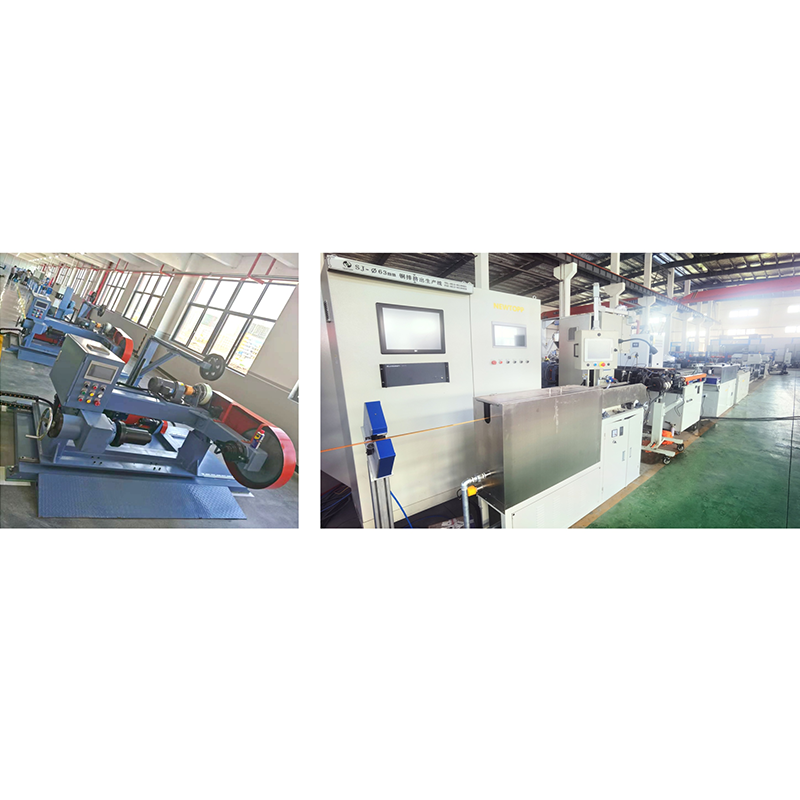




Ano ang Silicon Rubber Cable Making Machine?
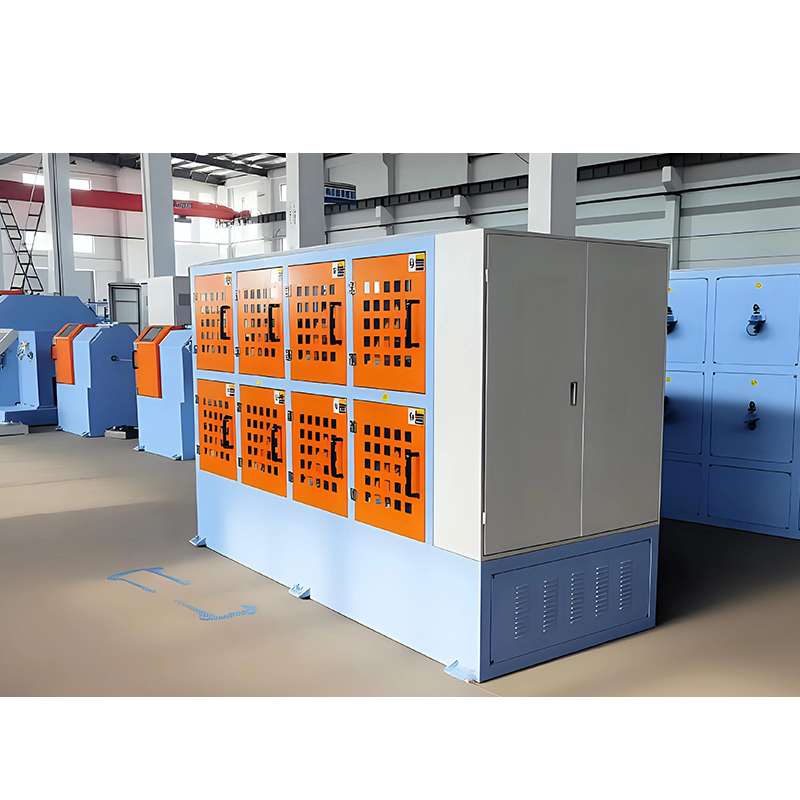
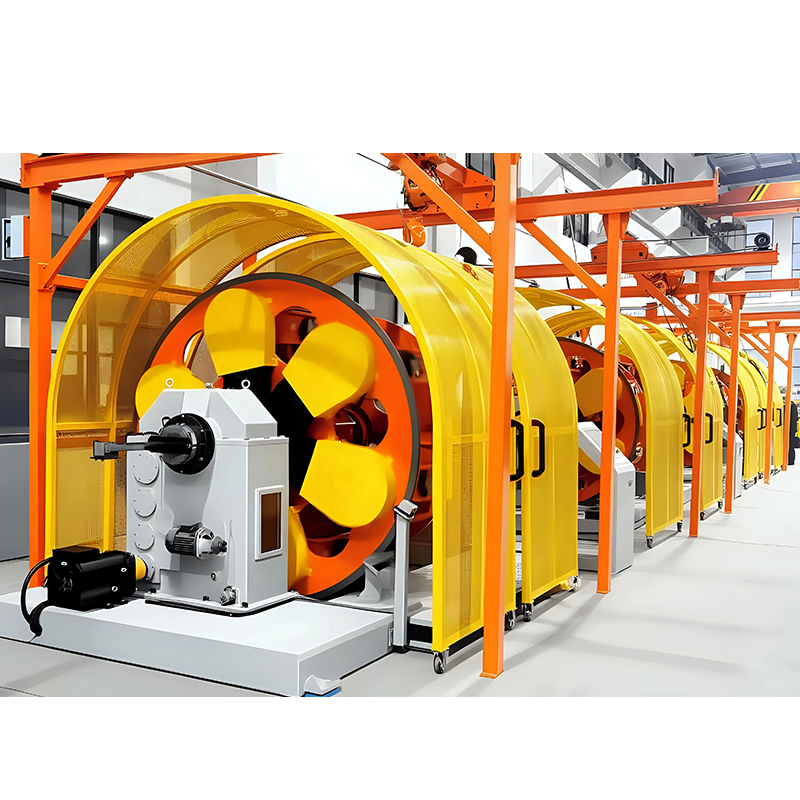
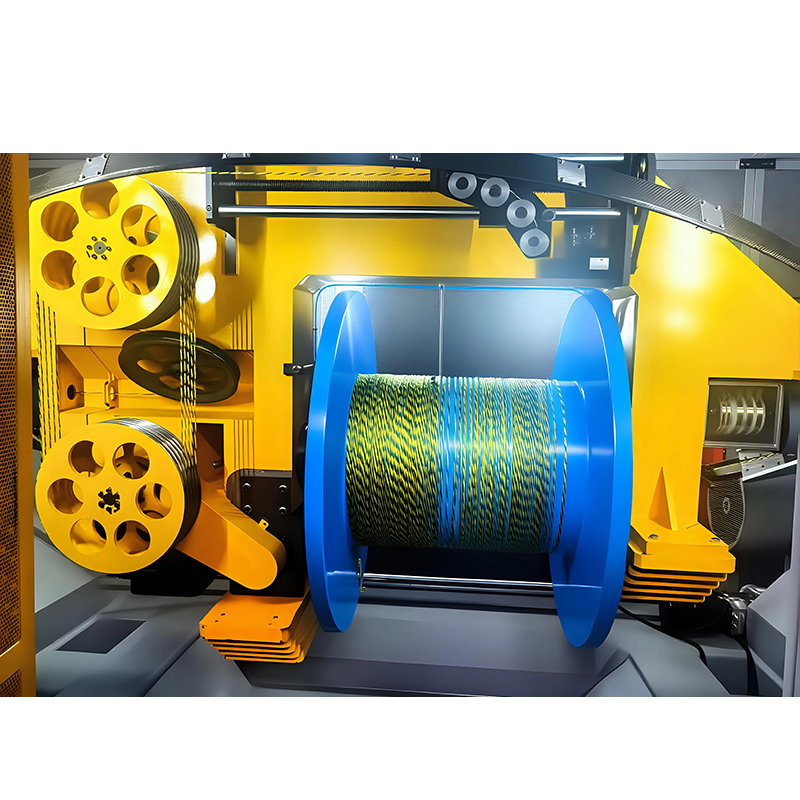
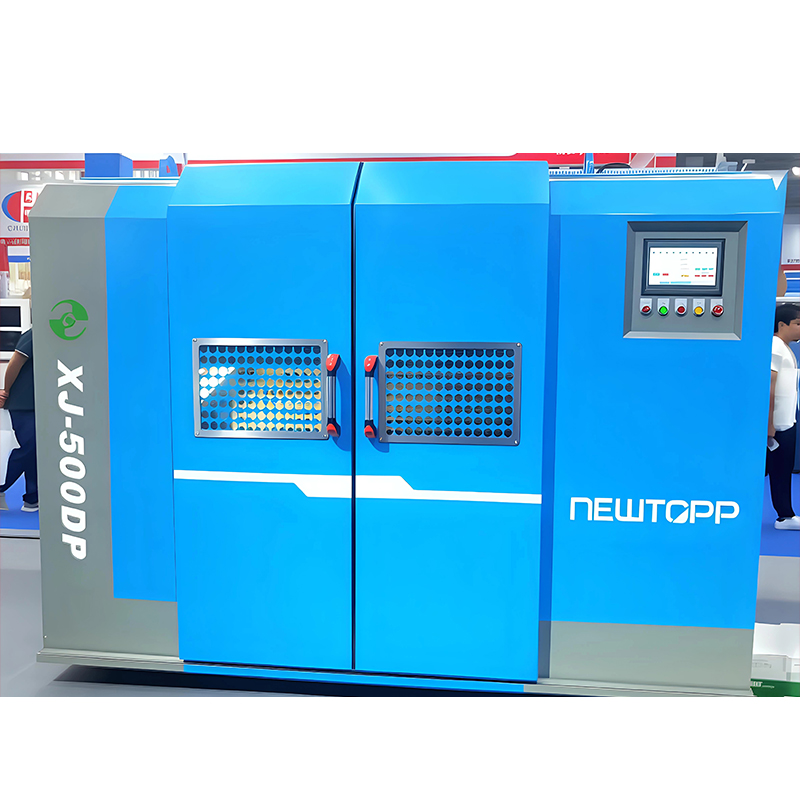
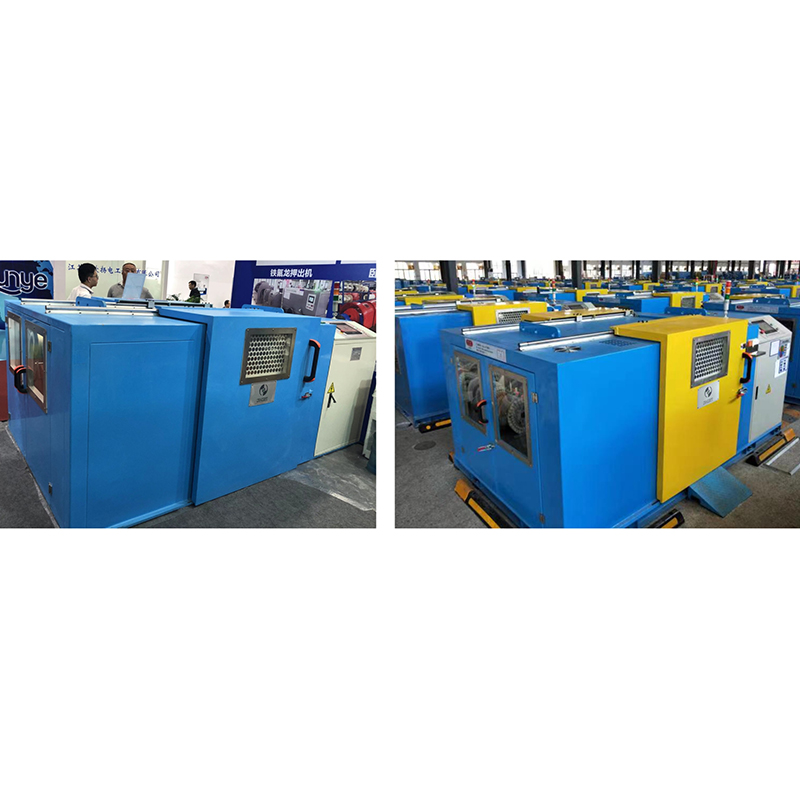
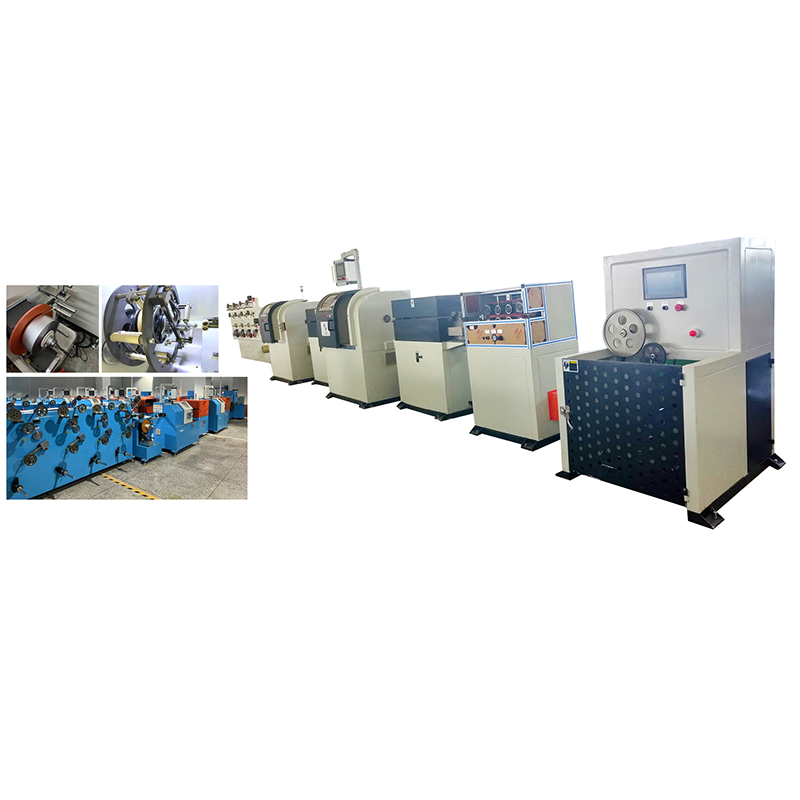
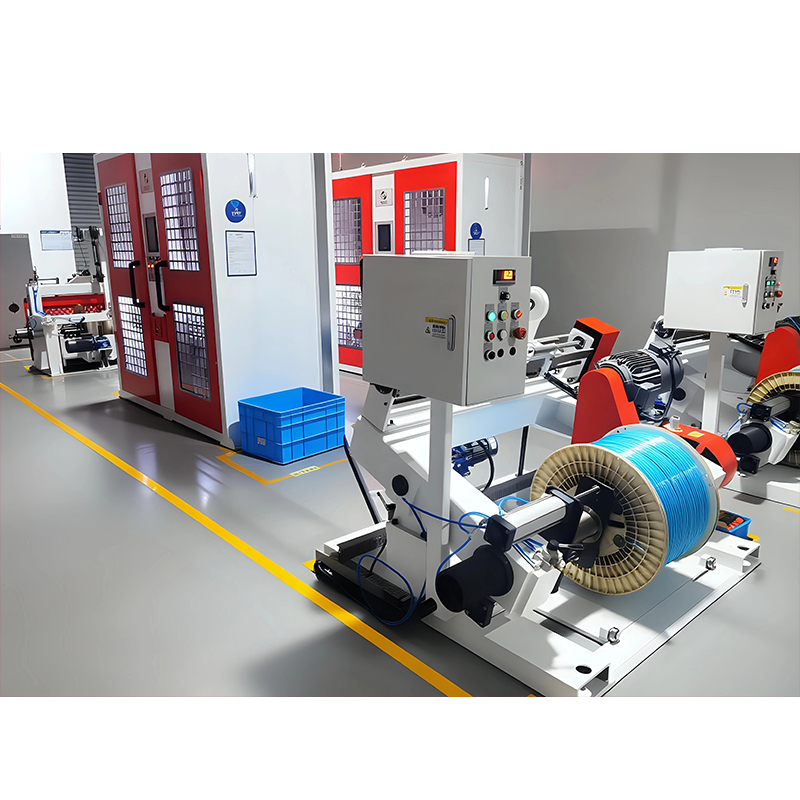
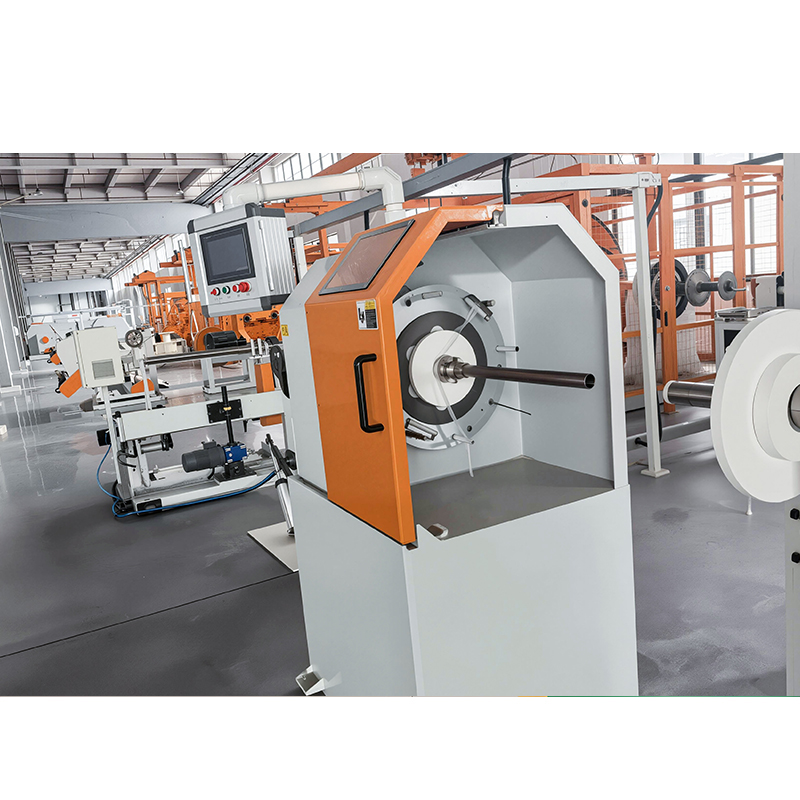
Isang silikon na goma makinang gumagawa ng cable ay isang kumpletong linya ng extrusion na naglalagay ng hindi nalinis na silicone na goma sa paligid ng isang konduktor, pinapa-vulcanize ito sa isang hot-air curing channel, at pagkatapos ay pinapalamig at iikot ang natapos na cable. Sa mga termino ng produksyon, ito ay hindi isang solong pindutin o winder; ito ay isang coordinated machine train kung saan ang extruder, curing section, cooling trough, at take-up ay dapat itugma sa cure behavior ng compound at sa wall-thickness tolerances ng cable.
Ang silicone rubber ay isang thermoset, kaya iba ang proseso nito mula sa PVC o polyethylene. Ang compound ay pumapasok sa isang cold-feed extruder bilang unvulcanized rubber, dapat na i-crosslink pagkatapos ng extrusion, at hindi maaaring tiisin ang high-friction screw na ginagamit para sa thermoplastics. Ang isang linya na idinisenyo para sa maginoo na pagkakabukod ay hindi gagawa ng pare-parehong mga layer ng silicone, anuman ang bilis ng turnilyo. Para sa pangkalahatang paliwanag kung paano pinagsama-sama ang mga linya ng extrusion, tingnan ang aming komprehensibong gabay sa mga linya ng cable extrusion.
Mga Pangunahing Bahagi ng isang Silicone Rubber Extrusion Line
Ang bawat silicone rubber cable line ay binuo mula sa limang functional na istasyon, at ang kanilang mga detalye ay mahigpit na konektado. Ang pagpili ng high-output extruder na walang pantay na haba ng curing section ay pinipilit lang na tumakbo ng mas mabagal ang linya.
| Component | Function | Tala ng pagpili |
|---|---|---|
| Cold-feed rubber extruder | Pinaplasticize ang silicone compound at inihahatid ito sa crosshead | Barrel na kinokontrol ng temperatura; Ang ratio ng L/D ay karaniwang 12:1 hanggang 20:1 |
| Crosshead mamatay | Ginagabayan ang konduktor at naglalagay ng pare-parehong layer ng goma | Die geometry at center alignment control wall-thickness concentricity |
| Hot-air vulcanization channel | Kino-crosslink ang silicone compound sa isang matatag na elastomer | Ang haba at profile ng temperatura ay dapat tumugma sa curve ng tambalan |
| Pagpapalamig ng labangan | Binabawasan ang temperatura ng cable bago kunin | Pinipigilan ng staged water cooling ang thermal shock at porosity |
| Haul-off at take-up | Hinihila ang cable sa patuloy na pag-igting at iniikot ito sa mga drum | Ang katatagan ng bilis ay direktang nakakaapekto sa diameter at ovality |
Paano Gumagana ang Proseso ng Paggawa ng Silicone Rubber Cable
Ang proseso ay may limang natatanging yugto, at bawat isa ay may partikular na epekto sa kalidad ng pagkakabukod.
- Ipakain ang silicone compound sa cold-feed extruder, kung saan dinadala at pinaplastik ito ng turnilyo nang walang mataas na frictional heat na ginagamit para sa thermoplastics.
- I-extrude sa paligid ng conductor sa pamamagitan ng crosshead, na bumubuo ng concentric layer sa ibabaw ng tanso o stranded conductor.
- I-vulcanize ang cable sa isang hot-air channel kung saan pinag-crosslink ng peroxide catalyst ang goma sa isang stable na elastomer.
- Palamigin ang cable nang paunti-unti sa isang labangan ng tubig upang mai-lock ang mga sukat at maiwasan ang porosity.
- Sukatin ang diameter at kunin ang natapos na cable sa mga drum na may kontroladong tensyon.
Ang oras ng pagpapagaling ay depende sa kapal ng pader; para sa isang tipikal na 2 mm na silicone wall, ang curing channel ay maaaring umabot ng 12 hanggang 30 metro sa isang high-speed na linya. Para sa mga producer na nakatuon sa single-core silicone insulated cable — mga motor lead, heating cable, at appliance wiring — isang nakalaang core wire insulation extrusion line ang nagsasama ng extruder, curing channel, cooling, at take-up sa isang machine train, na nagpapaikli sa pag-commissioning at pinapasimple ang kontrol sa proseso.
Silicone Rubber vs. PVC vs. PTFE: Paghahambing ng Materyal
Ang pagpili ng materyal, higit sa makina, ay tumutukoy sa klase ng temperatura at gastos ng natapos na cable.
| Ari-arian | Silicone rubber | PVC | PTFE/FEP |
|---|---|---|---|
| Patuloy na hanay ng temperatura | -60°C hanggang 200°C | -40°C hanggang 105°C | -200°C hanggang 260°C |
| Mababang-temperatura na kakayahang umangkop | Magaling | Mahina hanggang katamtaman | Mabuti |
| Pagganap ng apoy | Pagpatay sa sarili na may mga additives | Self-extinguishing | Magaling |
| Ang hirap sa pagpoproseso | Nangangailangan ng bulkanisasyon | Madali | Napakahirap |
| Kamag-anak na gastos sa materyal | Mataas | Mababa | Napakataas |
Ang praktikal na mensahe para sa isang cable maker ay iyon Ang silicone rubber ay kumikita ng puhunan nito kung saan ang tuluy-tuloy na operating temperature sa itaas 150°C at malamig na flexibility ay parehong kinakailangan . Para sa ordinaryong panloob na mga kable, ang PVC ay mas mura upang iproseso. Para sa matinding kapaligiran, nag-aalok ang PTFE ng mas mataas na rating ngunit sa mas mataas na materyal at gastos sa pagproseso. Ang pagpili ng makina ay sumusunod sa detalye ng produkto, hindi ang kabaligtaran.
Paano Pumili ng Silicon Rubber Cable Making Making
Ang pagpili ay nagsisimula sa detalye ng cable at ang target na output, pagkatapos ay gumagalaw sa pamamagitan ng katumpakan ng kontrol at kakayahan ng supplier.
Tukuyin muna ang Detalye ng Cable
Piliin ang klase ng temperatura ng pagkakabukod, laki ng konduktor, kapal ng pader, at naaangkop na pamantayan bago ihambing ang mga makina. Ang mga parameter na ito ay nagtatakda ng cured-wall na kinakailangan, na nagpapasya sa die geometry at ang minimum na curing channel length. Ang isang cable na may rating na 180°C at ang isa ay may rating para sa 200°C ay maaaring gumamit ng iba't ibang silicone compound na may iba't ibang curve ng cure.
Itugma ang Bilis ng Linya sa Kapasidad ng Paggamot
Ang bilis ng linya ay nalilimitahan ng oras ng paggamot, hindi lamang sa output ng turnilyo. Kung ang seksyon ng paggamot ay masyadong maikli, dapat pabagalin ng operator ang linya hanggang sa ganap na ma-crosslink ang tambalan. Kapag nag-quote ang isang supplier ng bilis, itanong kung anong diameter ng conductor, kapal ng pader, at compound ang tinutukoy ng bilis.
Suriin ang Wall-Thickness Control
Ang concentric insulation ay ang pinaka nakikitang katangian ng kalidad ng silicone cable. Ang die alignment, haul-off tension stability, at closed-loop diameter measurement ay nag-aambag lahat, kaya kumpirmahin na ang linya ay may kasamang feedback sa pagsukat sa halip na manu-manong pagsasaayos. Ang mga detalye ng precision cable extrusion equipment ay nilinaw kung ano ang hahanapin sa pagsukat at control package.
Kumpirmahin ang Suporta sa Proseso at Serbisyong After-Sales
Ang unang pagsubok sa produksyon ay kung saan lumalabas ang totoong gawi ng isang makina. Ang isang tagapagtustos na nagkomisyon ng linya sa iyong tambalan, nagsasanay sa iyong mga operator, at nagpapanatili ng mga ekstrang bahagi at dokumentasyon ng proseso na handa ay mag-aalis ng karamihan sa panganib mula sa isang bagong linya.
Mga Karaniwang Problema at Paano Ito Maiiwasan
Karamihan sa mga depekto sa silicone rubber cables ay masusubaybayan sa apat na ugat na sanhi.
- Porosity: moisture o pabagu-bago ng mga by-product na nakulong sa panahon ng bulkanisasyon; nalutas sa pamamagitan ng pagpapatayo ng materyal at isang tamang profile ng temperatura.
- Sira-sira na pagkakabukod: hindi pagkakatugma sa ulo ng die o hindi matatag na pag-igting sa pag-take-up.
- Under-curing: masyadong maikli ang seksyon ng curing o masyadong mababa ang temperatura ng hot-air para sa bilis ng linya.
- Pagpunit o pagkamagaspang sa ibabaw: maling bilis ng turnilyo, hindi sapat na paglamig ng bariles, o hindi angkop na haba ng die land.
Ang bawat isa sa mga failure mode na ito ay may partikular na landas sa pagwawasto, at ang aming gabay sa pag-troubleshoot para sa mga wire extruder machine ay sumasaklaw sa mga sanhi at pag-aayos sa sistematikong detalye.
Bakit Mahalaga ang Full-System Experience
Kapag ang extruder, curing section, at take-up ay nagmula sa iba't ibang supplier, ang responsibilidad para sa line performance ay nahahati. Kinokontrol ng isang tagagawa na gumagawa ng kumpletong machine train ang mga interface, na ginagawang mas madaling makamit ang pagkakapare-pareho ng dimensional at katatagan ng lunas. Ang Jiangsu Newtopp Precision Machinery ay nagdisenyo at nagtayo ng cable extrusion, stranding, at taping equipment mula noong 2004, na may sarili nitong R&D center, precision machining facility, at tatlong manufacturing plant sa ilalim ng isang organisasyon.
Para sa mga multilayer na construction, ang panlabas na silicone jacket ay inilapat sa isang pangalawang pass sa isang wire at cable jacket sheath extrusion line, na may sukat para sa mas malalaking bundle diameter at pinapanatili ang parehong temperatura profile sa curing channel. Ang parehong organisasyon ay nagsusuplay din ng mga stranding at taping machine, kaya isang kumpletong programa ng paggawa ng silicone cable — conductor stranding, silicone insulation, at silicone sheath — ay maaaring planuhin at suportahan mula sa iisang pinagmulan.
Mga Madalas Itanong
Ano ang isang silicon rubber cable making machine?
Ito ay isang extrusion line na binubuo ng isang cold-feed extruder, crosshead die, hot-air vulcanization channel, cooling trough, at take-up, na binuo upang makagawa ng silicone rubber insulated conductors o silicone sheathed cables.
Mayroon bang pagkakaiba sa pagitan ng silikon na goma at silicone na goma?
Ang dalawang termino ay tumutukoy sa parehong materyal na pamilya. Ang silicone rubber ay ang kemikal na paglalarawan ng polysiloxane elastomer; Ang silicon rubber ay karaniwang shorthand sa industriya na ginagamit sa mga paghahanap sa makina at mga pangalan ng produkto.
Maaari bang iproseso ng PVC extrusion line ang silicone rubber?
Kadalasan hindi. Ang silicone ay isang thermoset na dapat na vulcanized pagkatapos ng extrusion, kaya ang linya ay nangangailangan ng hot-air o steam curing section. Ang geometry ng tornilyo ng isang PVC extruder ay naiiba din sa cold-feed rubber screw na kinakailangan para sa silicone.
Bakit kailangan ng silicone rubber line ng mahabang curing channel?
Dahil ang bulkanisasyon ay nangangailangan ng init at oras ng paninirahan upang i-crosslink ang polimer. Ang haba ng paggamot ay nagtatakda ng pinakamataas na bilis ng linya para sa isang ibinigay na kapal ng pader; ang pagpapaikli nito ay binabawasan lamang ang output.
Anong bilis ng output ang maaaring maabot ng isang silicone cable line?
Ang karaniwang maliliit na silicone na mga wire ng gusali ay ginagawa sa 20 hanggang 80 m/min depende sa laki ng conductor, kapal ng pader, at haba ng seksyon ng curing. Ang mga mabibigat na konstruksyon ay tumatakbo nang mas mabagal dahil ang init ay dapat tumagos sa isang mas makapal na pader ng goma.
Paano ako pipili sa pagitan ng silicone at PTFE insulation?
Ihambing ang tuluy-tuloy na temperatura, flexibility, at kapaligiran. Sinasaklaw ng silicone ang karamihan sa mataas na temperatura at flexible na mga pangangailangan ng cable sa mas mababang halaga ng materyal kaysa sa PTFE, habang ang PTFE ay pinili kung saan ang mga matinding rating ng temperatura na higit sa 200°C ay sapilitan.