

Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Laktawan ang Stranding Machine: Prinsipyo sa Paggawa, Haba ng Lay at Paano Pumili
Bahay / Balita / Balita sa Industriya / Laktawan ang Stranding Machine: Prinsipyo sa Paggawa, Haba ng Lay at Paano Pumili
BALITA


Laktawan ang Stranding Machine: Prinsipyo sa Paggawa, Haba ng Lay at Paano Pumili
2026-10-10
Ang isang batch ng flexible robot cable ay bumalik mula sa isang customer dahil ang konduktor ay kumikis sa mahigpit na liko sa likod ng connector, at ang mga hibla sa hinubad na dulo ay nagsimula nang maghiwalay. Ang pagkakabukod ay pumasa sa bawat pagsubok sa kuryente. Ang konduktor lay ay hindi. Sa mga ganitong kaso, ang pagwawasto ay karaniwang nagsisimula sa stranding stage kaysa sa extruder.
Ang skip stranding machine ay isang conductor stranding machine na naglalagay ng mga indibidwal na wire na may naantala, pana-panahong pag-reverse lay, isang pattern na S-Z, sa halip na isang tuluy-tuloy na helix na tumatakbo sa isang direksyon. Dahil ang twist ay bumabaligtad sa mga nakatakdang pagitan, ang wire ay hindi kailanman nag-iipon ng parehong naka-imbak na pamamaluktot na nabubuo ng isang conventional concentric lay, kaya ang natapos na konduktor ay nananatiling flexible at predictable kapag ito ay nakatungo, naputol o na-crimped.
Binago ng solong pagpili ng prosesong iyon ang tatlong bagay na talagang sinusukat ng cable plant: pinakamababang radius ng bend, katatagan ng cut-end, at kung gaano kalabanin ng conductor ang extrusion line sa ibaba ng agos. Ang sumusunod ay sumasaklaw sa kung paano gumagana ang proseso, kung saan ito kumikita ng halaga nito, kung ano ang nabibilang sa isang detalye ng pagbili, at ang mga depektong lumalabas kapag mali ang pagkaka-set up ng makina.
Ano ang Skip Stranding Machine?
Ang isang skip stranding machine ay pinakamahusay na inilarawan bilang isang strander at naka-synchronize na reversing control: ang mekanikal na hardware ay malapit sa karaniwang stranding equipment, habang ang lay pattern mismo ay nilikha ng timing.
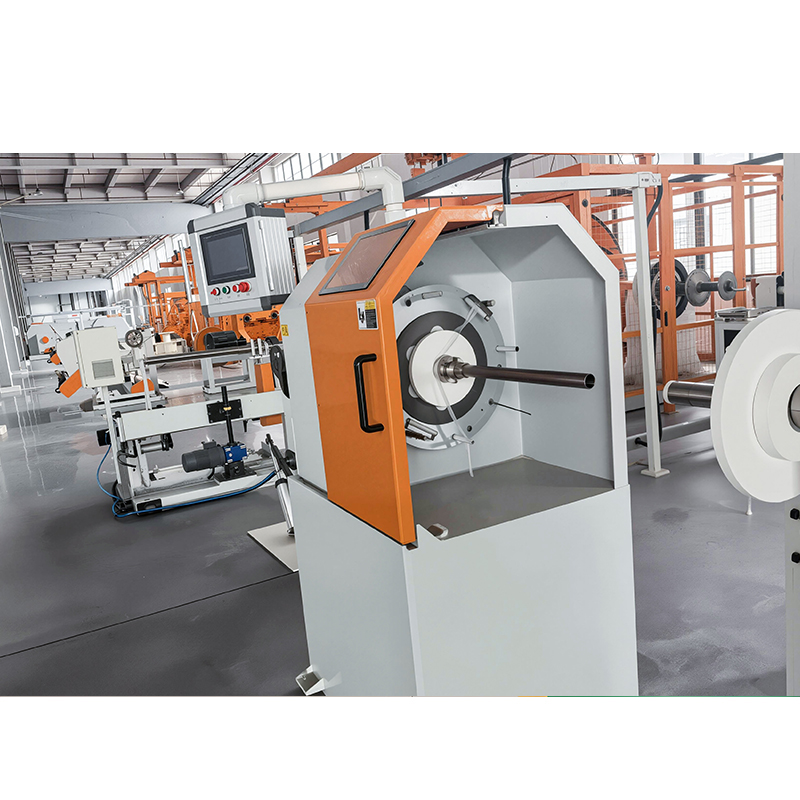
Sa gilid ng makina ay makakakita ka ng pay-off, umiikot na busog o umiikot na frame na may dalang wire bobbins, lay plate o forming die, at capstan o haul-off take-up. Ang natatanging bahagi ay ang kontrol na relasyon sa pagitan ng pag-ikot ng bow at bilis ng pagkuha, dahil tinutukoy ng ratio na iyon ang haba ng lay. Paikutin ang mga busog nang mas mabilis sa parehong bilis ng linya at ang lay ay umiikli; patakbuhin ang linya nang mas mabilis sa parehong bilis ng busog at humahaba ang lay.
Sa isang skip lay, pinapatakbo ng controller ang mga busog pasulong para sa isang set na haba ng conductor, binabaligtad ang mga ito para sa isang maihahambing na haba, pagkatapos ay uulit. Ang punto kung saan nagbabago ang direksyon ay ang reversal point, at ang spacing nito ay ang nag-iisang pinakamahalagang setting sa makina pagkatapos ng lay length mismo. Ang mga agwat ng pagbaliktad ay karaniwang nahuhulog sa isang lugar sa pagitan ng humigit-kumulang kalahating metro at tatlong metro, ngunit ang tamang halaga ay palaging nagmumula sa kinakailangang flex ng natapos na cable, hindi mula sa isang fixed machine constant.
Isang praktikal na babala tungkol sa terminolohiya: maluwag na ginagamit ng mga supplier ang "skip stranding", at inilalapat ito ng ilang katalogo sa anumang proseso ng alternating-lay. Bago ihambing ang mga panipi, kumpirmahin ang tatlong numero sa pagsulat: haba ng lay sa bawat direksyon, agwat ng pagbaliktad, at ang bilis ng busog na naabot ng makina sa bilis ng gumaganang linya. Ang pangkalahatang-ideya ng mga uri ng cable stranding machine ay isang kapaki-pakinabang na kasama kung kailangan mo muna ng mas malawak na bokabularyo.
Paano Maihahambing ang Skip Stranding Sa Iba Pang Konstruksyon ng Conductor
Ang skip stranding ay isa sa tatlong karaniwang paraan upang bumuo ng isang stranded conductor, at ito ang tamang sagot para lamang sa isang partikular na hanay ng mga kinakailangan.
| Katangian | Laktawan ang (S-Z) stranding | Totoong concentric stranding | Bunched stranding |
| Lay pattern | Alternating S at Z sa mga nakapirming agwat | Tuloy-tuloy na iisang direksyon, binabaligtad ang direksyon ng layer bawat layer | Tuloy-tuloy na solong direksyon, walang tinukoy na mga layer |
| Karaniwang haba ng lay | Mas mahaba, itakda sa bawat direksyon upang umangkop sa radius ng liko | Mahigpit at mahigpit na kinokontrol bawat layer | Maikli, itinuturing na hindi kritikal |
| Kakayahang umangkop | Mataas, na may kaunting pagpapanumbalik ng metalikang kuwintas | Katamtaman | Mataas, ngunit ang pagiging bilog ay nagdurusa |
| Cut-end na pag-uugali | Ang mga hibla ay magkakadikit na may kaunting pag-untwisting | Bahagyang untwist, madalas na nangangailangan ng pagbubuklod o pag-tape | May posibilidad na sumiklab |
| Pagkabilog | Mabuti | Pinakamahusay | Pinakamahirap |
| Potensyal ng bilis ng linya | Mataas, nililimitahan ng reversal synchronization | Mataas, limitado sa bilis ng busog | Pinakamataas |
| Karaniwang gamit | Robot, drag-chain, welding, medical at automotive flexible cable | Power, overhead at control cable | Flexible cord at maliit na hook-up wire |
Kung Saan Nakikita ng mga Konduktor na Na-Skip-Stranded ang Kanilang Gastos
Ang skip stranding ay nagbabayad para sa sarili nito saanman ang isang konduktor ay kailangang makaligtas sa paulit-ulit na pagyuko o kailangang wakasan sa pamamagitan ng kamay sa field, dahil ang lay ang gumagawa ng gawaing maaaring gawin ng mga binder at tape.
- Robot arm at articulated machinery cable, kung saan nakayuko ang conductor ng libu-libong beses sa isang maliit na radius.
- Drag-chain (continuous flex) cable sa mga machine tool at automated handling system.
- Welding cable at iba pang hand-carried na lead na kinakaladkad at nakapulupot araw-araw.
- Automotive at new-energy harness conductors, kabilang ang copper at aluminum busbar assemblies na winakasan at baluktot sa panahon ng assembly.
- Ang medikal at instrumentasyon ay humahantong kung saan ang isang hinubad na dulo ay dapat manatiling malinis nang walang dagdag na manggas.
Ang skip stranding ay hindi pangkalahatan. Ang isang high-frequency na data conductor ay nangangailangan ng masikip, matatag na lay para mahawakan ang haba at impedance ng kuryente nito, at ang mga overhead at power conductor ay umaasa sa mekanikal na balanse na ibinibigay ng mga totoong concentric na layer. Kapag ang isang customer ay tumutukoy ng isang matatag na katangian ng impedance, isang maginoo lay ay karaniwang ang mas mahusay na sagot.
Limang Parameter na Nagpapasya Kung Gumagana ang Paglaktaw sa Stranding
Kinokontrol ng limang setting ang kinalabasan, at ang pagsasaayos ng alinman sa mga ito ay nagbabago sa iba.
- Ilagay ang haba sa bawat direksyon. Masyadong maikli at ang konduktor ay tumigas at lumalaban sa baluktot; masyadong mahaba at ang mga hibla ay naghihiwalay sa pagbuo ng mamatay. Magsimula sa pinakamababang radius ng bend ang natapos na cable ay dapat na mabuhay at gumana pabalik.
- Per-wire pay-off tension. Ang hindi pantay na pag-igting ay ang pinakakaraniwang sanhi ng pagkukulong ng ibon. Ang bawat bobbin ay dapat kumain sa parehong pag-igting, at ang pag-igting ay dapat masukat sa halip na hatulan ng pakiramdam.
- Baliktad na pag-synchronize. Ang reversal point ay dapat dumaong sa parehong haba ng conductor bawat cycle. Ang capstan slip, mga suot na sinturon at agresibong acceleration ay nagtutulak ng mga reversal point na umalis sa posisyon.
- Take-up tensyon at pagtawid. Ang take-up ay dapat na matatag na sapat upang panatilihing nakasara ang lay ngunit sapat na magaan upang hindi patagin ang konduktor. Ang isang mahinang set na traverse ay gumagawa ng malambot, kulot na mga seksyon na lumilitaw lamang pagkatapos ng pagpilit.
- Papasok na kalidad ng wire. Ang diameter tolerance, surface finish at drawing lubrication ay makikita lahat sa stranded na resulta. Ang isang lay na malinis na tumatakbo sa isang wire lot ay maaaring bird-cage sa susunod.
Pagtukoy ng Skip Stranding Machine: Checklist ng Isang Mamimili
Ang pinakamabilis na paraan upang ihambing ang mga panipi ay ang ayusin muna ang konduktor at hayaang sumunod ang makina, dahil ang dalawang makina na may parehong nominal na bilis ng pag-bow ay maaaring maghatid ng magkaibang pagkakapare-pareho ng lay sa parehong konduktor.
Itugma ang plataporma sa konduktor
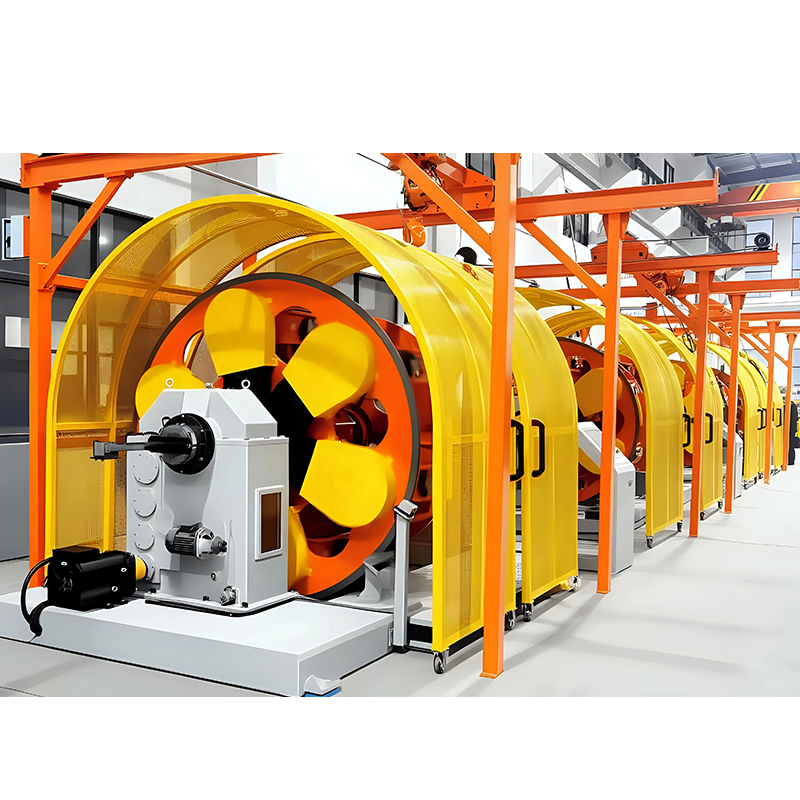
Ang mga double-bow machine ay umaangkop sa mas mataas na output na produksyon ng mga medium at malalaking conductor, kung saan ang dalawang bow ay nagbabalanse sa isa't isa at nagbibigay-daan sa mas mabilis na pag-ikot nang walang vibration. Ang mga back-twist pair stranders ay nababagay sa mga konstruksyon na dapat mag-unwind nang malinis sa cut end. Ang mga cantilever single strander ay karaniwang pinipili para sa mas maliliit na core, mas maiikling pagtakbo at madalas na pagbabago ng produkto.
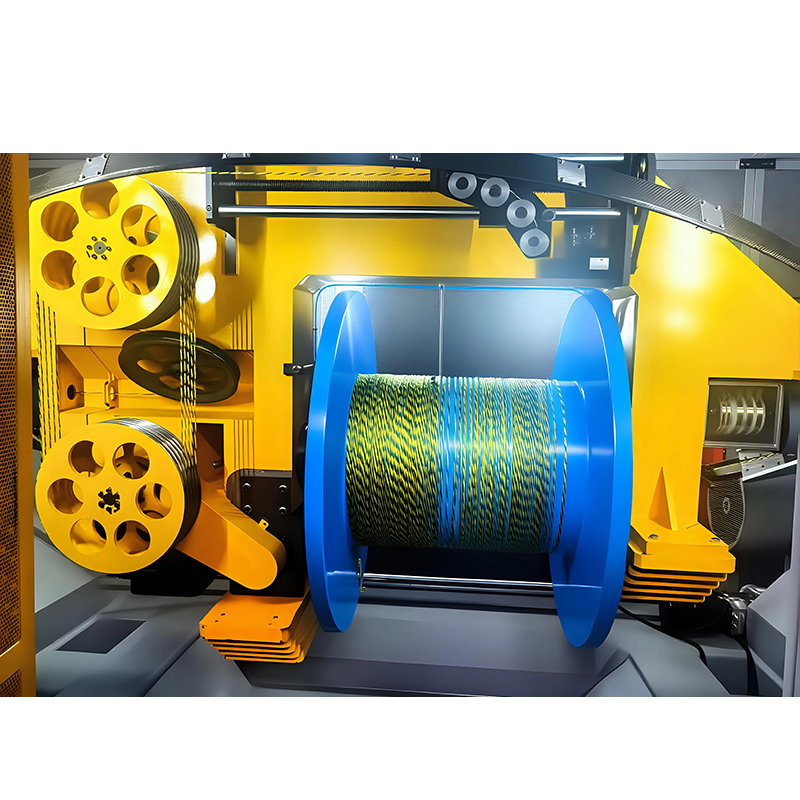 1250 Double Bow Stranding Machine para sa High-Output Cable Production Ang double-bow na disenyo ay nagta-target ng daluyan at malalaking konduktor; suriin ang balanse ng tensyon, mga detalye ng supplier, at mga aplikasyon mula sa mga data cable hanggang sa mga power conductor. Tingnan ang Produkto →
Tanungin ang bawat supplier para sa agwat ng pagbaliktad na maaari nilang hawakan sa iyong target na bilis ng linya, kasama ang pagpapaubaya sa paligid nito. Ang isang nakasaad na pagitan na walang tolerance figure ay hindi isang detalye.
Isulat ang mga numero sa RFQ
Ang mga sumusunod ay dapat lumitaw sa pagtatanong, hindi sinang-ayunan sa salita:
- Conductor construction: strand count, single wire diameter, at kung hubad o plated wire ang ginagamit.
- Ilagay ang haba sa bawat direksyon, agwat ng pagbaliktad, at ang pinahihintulutang paglihis.
- Ang bilis ng target na linya at ang resulta ay nasa ganoong bilis, na kinumpirma ng supplier nang nakasulat.
- Mga laki ng Bobbin at bilang ng bayad, dahil nililimitahan ng mga ito kung gaano katagal tumatakbo ang makina sa pagitan ng mga reload.
- Pagsubok sa pagtanggap: isang sample na haba na sinuri para sa lay, roundness at reversal spacing bago tanggapin ang shipment.
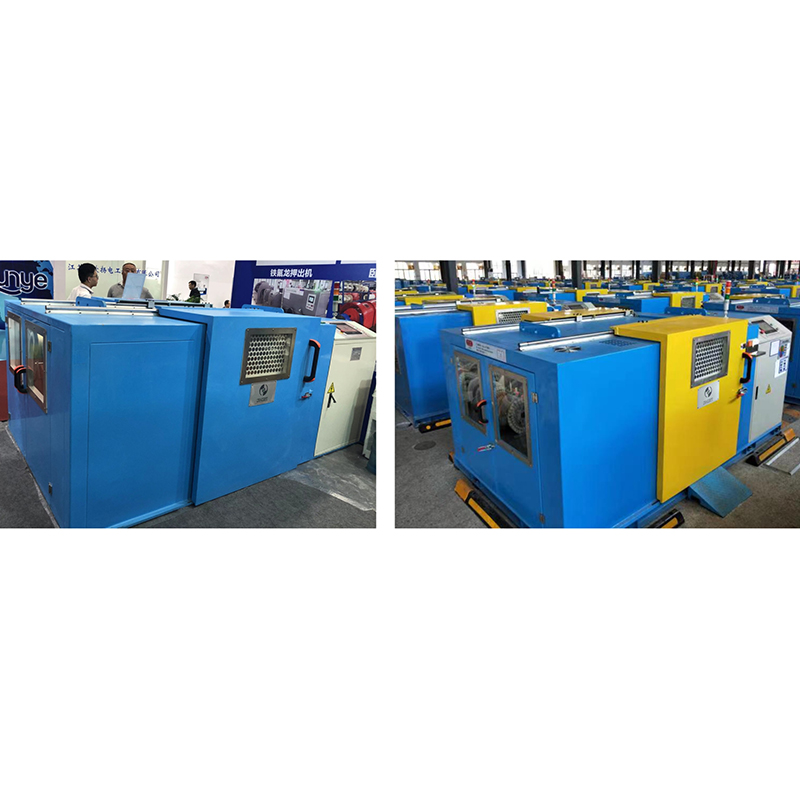
Ang mga back-twist machine ay nararapat sa isang hiwalay na pagtingin sa tuwing ang cut-end na gawi ay ang reklamo ng customer, dahil ang wire path ay idinisenyo upang ang konduktor ay naglalabas ng pamamaluktot nito nang progresibo sa halip na sabay-sabay.
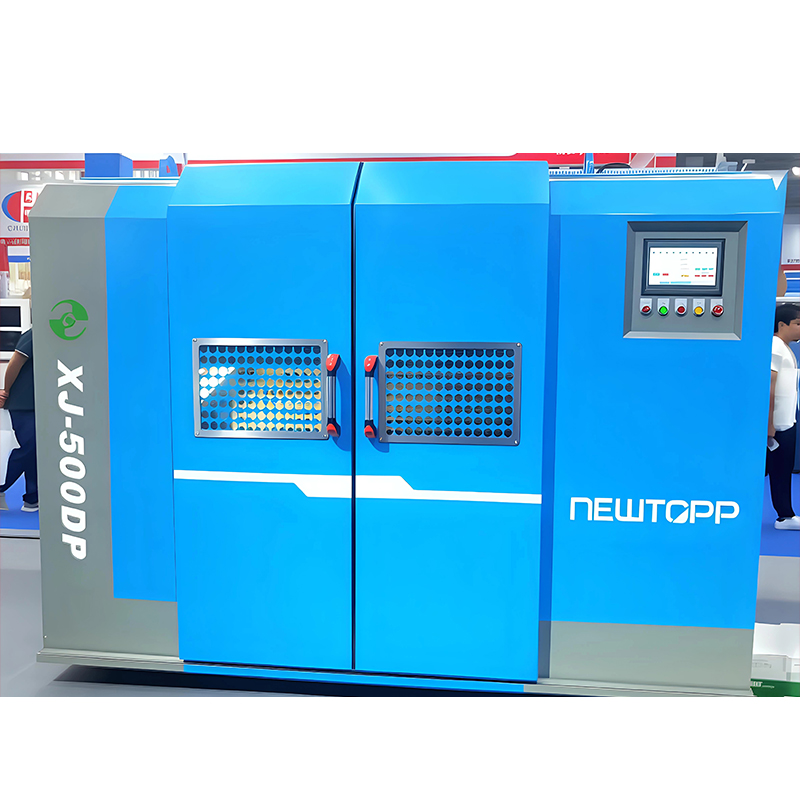 Horizontal o Vertical Back-Twist Pair Stranding Machine Magagamit na pahalang o patayo; ang back-twist bago ang pair twisting ay binabawasan ang pinsala para sa Cat-5e/6/6A, HDMI 2.1, at mga high-speed na data cable. Tingnan ang Produkto →
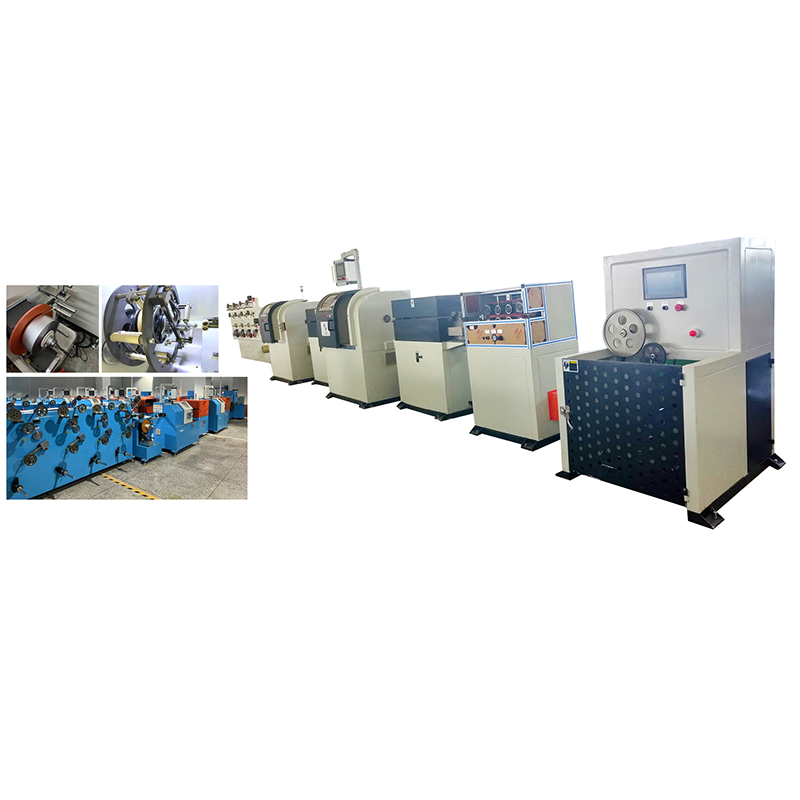
Para sa mas maliliit na core at planta na nagbabago ng mga produkto nang ilang beses sa isang linggo, ang isang single-strander na platform ay kadalasang nagbibigay ng mas magandang kita kaysa sa isang high-speed na double-bow na makina na kulang sa karga.
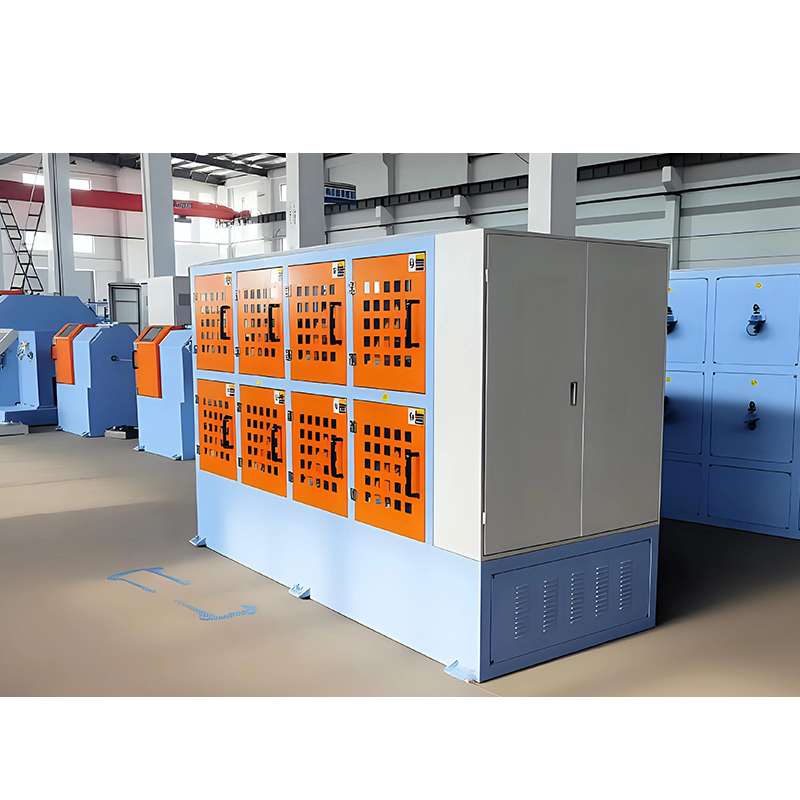 Cantilever Type Single Stranding Machine para sa Small-Core Production Naaangkop sa mas maliliit na core at madalas na pagbabago ng produkto; suriin ang tension stability, PLC pitch control, at traversing setup para sa mga isyu sa skip-stranding. Tingnan ang Produkto →
Mga Karaniwang Depekto at Ano ang Talagang Nagdudulot ng mga Ito
Halos bawat skip stranding na problema ay bumabalik sa tensyon, pag-synchronize o tooling sa halip na sa mismong disenyo ng conductor.
| Depekto | Malamang na dahilan | Ano ang dapat baguhin |
| Bird-caging o wire flare sa die | Hindi pantay o mababang pay-off na tensyon, sobrang laki ng die bore | I-equalize ang tensyon, palitan ang laki ng bumubuo ng die |
| Maluwag, kulot na konduktor | Masyadong mababa ang tensyon sa pag-take-up, ang tiyempo ng pagbaliktad ay umaanod sa bilis ng linya | Taasan ang tensyon sa pagkuha, muling i-verify ang pag-synchronize |
| Hindi pantay na reversal spacing | Capstan slip, labis na acceleration sa reversal | Muling i-calibrate ang drive, palambutin ang acceleration ramp |
| Sirang mga wire | Pag-igting sa itaas ng limitasyon ng wire, mga pagod na ceramic na gabay | Bawasan ang tensyon, palitan ang mga gabay at siyasatin ang wire path |
| Out-of-round konduktor | Hindi magkatugma ang mga diameter ng wire, hindi pantay na bobbin fill | Suriin ang papasok na wire tolerance, suriin ang pag-load ng bobbin |
| Kinking pagkatapos ng flex testing | Lay masyadong maikli para sa kinakailangang radius ng liko | Pahabain ang lay at palawakin ang agwat ng pagbaliktad |
Mga Madalas Itanong
Ano ang pagkakaiba sa pagitan ng skip stranding at bunched stranding?
Ang skip stranding ay binabaligtad ang lay direction sa mga nakatakdang interval, habang ang bunched stranding twists ay tuloy-tuloy sa isang direksyon na walang tinukoy na mga layer. Laktawan ang stranding hold na magkadikit ang mga dulo at pinananatiling bilog ang konduktor; ang mga bunched conductor ay mas mabilis na makagawa at madaling masunog sa hiwa.
Anong haba ng lay ang dapat gamitin ng isang skip-stranded robot cable?
Walang unibersal na numero. Magtrabaho mula sa pinakamaliit na radius ng bend ang cable ay dapat mabuhay, pagkatapos ay itakda ang pinakamahabang lay na nakasara pa rin ang konduktor sa bumubuo ng die. Ang isang lay na masyadong maikli ay ang karaniwang sanhi ng matigas, kinking robot conductors.
Maaari bang makagawa ng skip lay ang karaniwang double-bow strander?
Lamang kung ang drive at control system ay maaaring baligtarin ang mga busog nang tumpak at paulit-ulit sa bilis ng produksyon. Maraming makina ang maaaring paikutin sa magkabilang direksyon, ngunit mas kaunti ang humahawak ng agwat ng pagbaliktad sa loob ng mahigpit na tolerance habang patuloy na humihila ang take-up.
Ang skip stranding ba ay angkop para sa aluminum conductors?
Oo, kung ang mga tensyon ay nakatakda para sa aluminyo kaysa sa tanso. Ang aluminyo wire ay mas malambot at mas sensitibo sa paggabay sa pagsusuot, kaya ang pay-off na pag-igting at mga ceramic contact surface ay kailangang suriin bago ang mga setting ng lay ay nakatutok.
Paano ko masusuri ang pagkakapare-pareho ng pagbaliktad nang hindi humihinto sa produksyon?
Kumuha ng sample na haba, markahan ang mga reversal point kasama nito, at sukatin ang spacing. Ulitin ang pagsusuri sa mga sample na kinuha sa simula at pagtatapos ng isang shift. Ang pag-anod sa pagitan ng dalawang sample ay nangangahulugang nawawalan ng posisyon ang drive habang umiinit ang makina.
Ang desisyon ay bumaba sa kung paano ginagamit ang cable, hindi sa kung aling lay pattern ang mas moderno. Kung ang iyong konduktor ay paulit-ulit na nakayuko, pinutol at tinapos sa pamamagitan ng kamay, o kinaladkad sa sahig ng tindahan, ilagay ang lay length at reversal interval sa detalye ng pagbili sa tabi mismo ng strand count at diameter ng wire. Gumagawa ang Jiangsu Newtopp Precision Machinery stranding, extrusion at taping equipment para sa eksaktong mga uri ng conductor na ito, kaya ang lay specification at ang makina na gumagawa nito ay maaaring itugma sa isang pag-uusap sa halip na tatlo.
-
Phone
Address
5
Copyright © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Lahat ng Karapatan ay Nakalaan. Wire & Cable Equipment Manufacturer
Pabrika ng Robot Cable Production Ancillary Equipment
